
Контроль качества в машиностроении: чему обучать инженерный персонал
Качество в машиностроении формируется на всех этапах производства — от анализа чертежа и входного контроля материалов до измерений, сборки и приемки готового изделия. Поэтому инженерам, технологам, мастерам и сотрудникам контроля нужны не только знания стандартов, но и умение находить причины отклонений и предупреждать повторение дефектов.
Почему контроль качества начинается до изготовления детали
Если несоответствие обнаружено только при окончательной приемке, предприятие уже затратило материал, машинное время и труд сотрудников. Чем раньше выявлена причина будущего дефекта, тем меньше стоимость его исправления.
Поэтому современный контроль качества строится не только вокруг готовой продукции. Он начинается с требований конструкторской документации, выбора материалов, технологического процесса, состояния оборудования и средств измерений.
Процессный подход, используемый в системах менеджмента качества, предполагает управление взаимосвязанными процессами и оценку их результативности. Для машиностроения это означает, что инженер должен видеть всю цепочку формирования характеристики детали, а не только итоговый размер в протоколе.
Обучение персонала полезно строить именно по этой логике: требование → процесс → измерение → результат → анализ отклонения → корректирующее действие.

Какие этапы контроля должен понимать инженер
Входной контроль
Проверка материалов, заготовок, комплектующих и сопроводительной документации до запуска в производство.
Операционный контроль
Проверка параметров непосредственно в ходе технологического процесса, пока отклонение еще не стало дефектом всей партии.
Приемочный контроль
Оценка готовой продукции перед передачей заказчику, на склад или на следующий производственный этап.
Метрологический контроль
Правильный выбор и применение средств измерений, контроль их состояния и метрологического статуса.
Несоответствующая продукция
Идентификация, изоляция, регистрация и принятие решения о продукции, не соответствующей установленным требованиям.
Анализ причин
Поиск первопричины дефекта и проверка результативности корректирующих действий.
Чтение чертежей и понимание требований
Для инженерного персонала контроль начинается с ответа на вопрос: «Что именно должно соответствовать требованиям?». Поэтому специалистам необходимо уверенно работать с конструкторской и технологической документацией, понимать размеры, допуски, посадки, геометрические требования, шероховатость поверхности, требования к материалу и обработке.
Важен не только навык прочитать значение на чертеже. Инженер должен понимать функциональный смысл контролируемой характеристики: почему этот размер критичен для сборки, какое отклонение допустимо, как оно влияет на сопряженную деталь и на каком этапе производства параметр лучше контролировать.
Метрология и измерения: чему обязательно уделить внимание
Контроль качества невозможно отделить от измерений. Неверно выбранный инструмент, неподходящий диапазон, плохое состояние средства измерений или неправильная методика способны дать ошибочный результат даже при исправной детали.
Инженерному персоналу важно понимать, чем отличаются поверка и калибровка, когда средство измерений должно проходить поверку, как учитывать погрешность и диапазон измерений, как организовать хранение и идентификацию приборов и что делать при обнаружении средства измерений с истекшим сроком поверки.
Для измерений в сфере государственного регулирования обеспечения единства измерений Федеральный закон № 102-ФЗ устанавливает специальные требования к методикам и средствам измерений. Поэтому уровень подготовки сотрудников должен учитывать не только внутренние правила предприятия, но и сферу применения конкретных измерений.
Дополнительные программы для сотрудников, работающих со средствами измерений и технической документацией, представлены в разделе «Метрология и стандартизация».
Чему обучать инженеров по качеству, технологов и мастеров
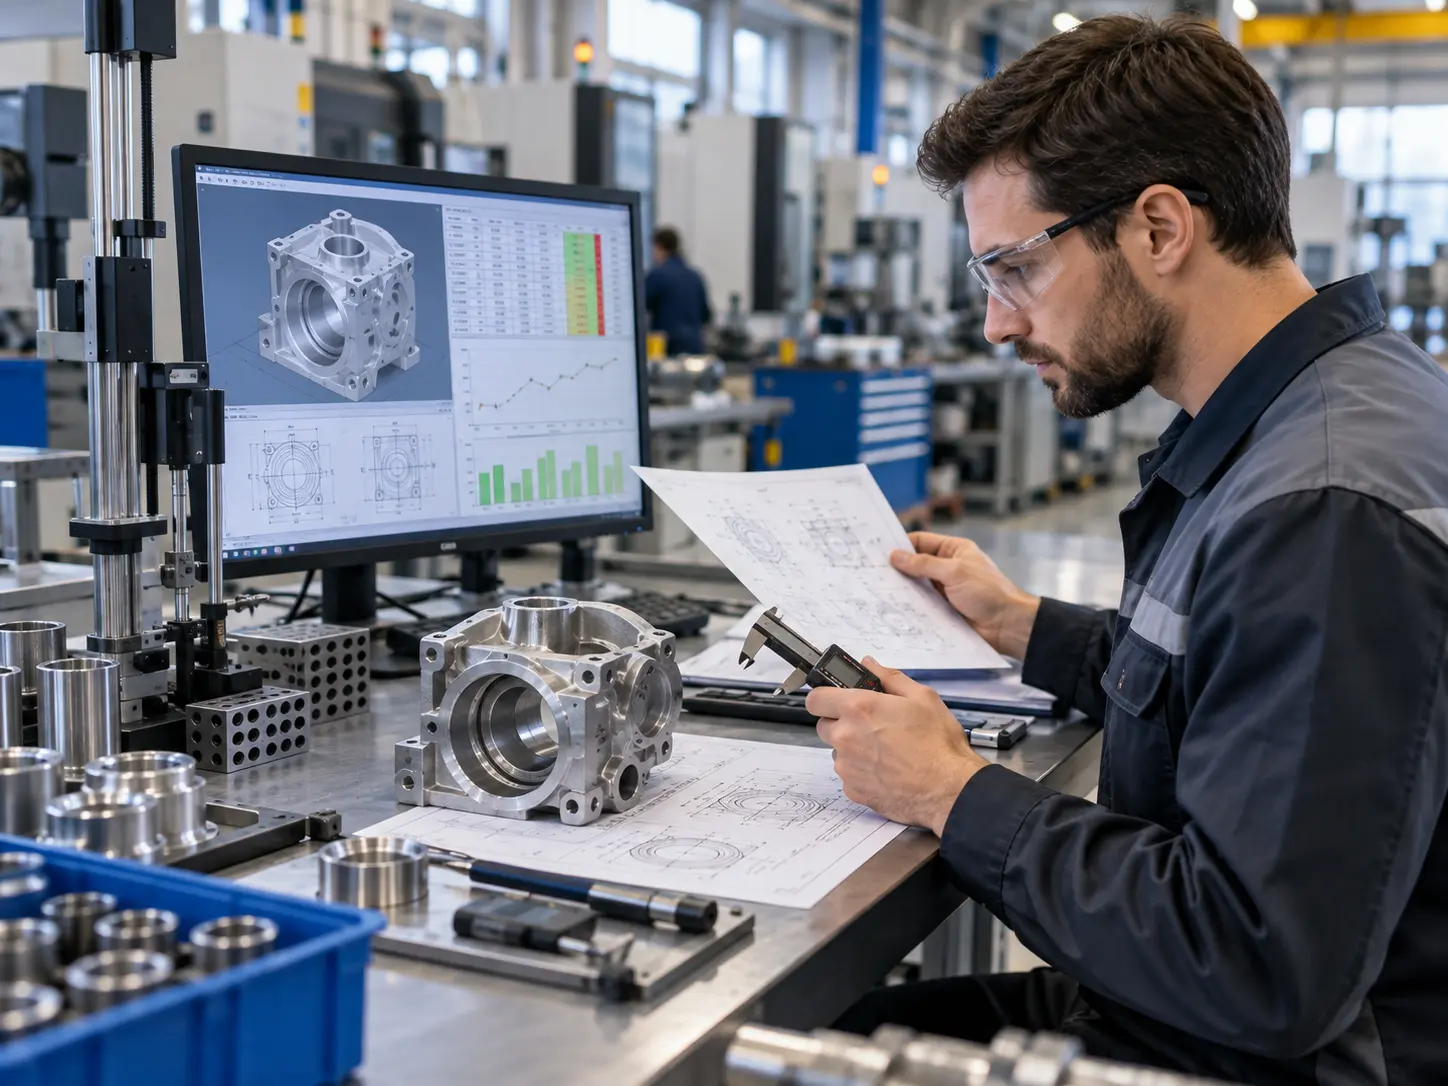
Инженеру по качеству нужны знания системы менеджмента качества, методов контроля, метрологии, работы с несоответствиями и корректирующими действиями. Его задача — не просто зарегистрировать дефект, а увидеть повторяемость проблемы и помочь устранить ее причину.
Технологу важно понимать, какие параметры процесса критичны для качества, где разместить контрольную операцию и как изменение режима обработки, инструмента или оснастки влияет на характеристики изделия.
Мастеру участка нужны понятные критерии действий при отклонениях. Он должен знать, когда остановить процесс, как изолировать подозрительную продукцию, кого уведомить и какие данные сохранить для последующего анализа.
Контролеру особенно важны чтение документации, выбор метода измерения, правильное применение приборов, фиксация результатов и понимание границ собственных полномочий.
Общий язык между этими специалистами уменьшает ситуацию, когда каждый подразделение видит дефект по-разному и ответственность переносится от одной службы к другой вместо поиска причины.
Статистические методы и анализ данных
Не на каждом производстве нужны сложные статистические модели, но базовые методы анализа полезны почти всегда. Они позволяют отличить единичное отклонение от системной тенденции и увидеть ухудшение процесса раньше, чем появится массовый брак.
- анализ частоты и структуры дефектов;
- диаграмма Парето для определения наиболее значимых проблем;
- контрольные карты и наблюдение за стабильностью процесса;
- анализ разброса измеряемых параметров;
- причинно-следственный анализ;
- сравнение показателей до и после корректирующих мероприятий.
Главное — не изучить максимальное количество инструментов, а научить сотрудников выбирать метод под конкретную задачу и делать выводы на основании данных.
Работа с несоответствующей продукцией
Инженерный персонал должен понимать полный цикл работы с несоответствием: обнаружить, идентифицировать, исключить непреднамеренное использование, оценить последствия, определить причину и принять решение о дальнейших действиях.
Например, выход диаметра за допуск может быть связан не только с ошибкой оператора. Причиной могут быть износ инструмента, неправильная наладка, температурная деформация, нестабильность заготовки, ошибка управляющей программы или некорректное измерение.
| Сотрудник | Ключевые знания | Практический результат |
|---|---|---|
| Инженер по качеству | СМК, методы контроля, анализ причин, метрология, корректирующие действия. | Организует контроль и анализирует системные несоответствия. |
| Технолог | Критические параметры процесса, допуски, точки контроля, влияние режимов обработки. | Встраивает предупреждение дефектов в технологический процесс. |
| Мастер участка | Критерии приемки, порядок действий при отклонениях, прослеживаемость продукции. | Останавливает развитие дефекта и правильно организует действия смены. |
| Контролер | Чертежи, методы измерений, средства контроля, оформление результатов. | Получает воспроизводимые результаты и корректно фиксирует контроль. |
Как построить обучение инженерного персонала
Какие программы могут быть полезны
В загруженном перечне образовательных программ есть направления, связанные с инженерной подготовкой и качеством: «Машиностроение. Квалификация: Специалист в области инжиниринга машиностроительного производства», «Монтаж, техническое обслуживание, эксплуатация и ремонт промышленного оборудования. Квалификация: Инженер-механик», «Автоматизация технологических процессов и производств», а также программы для инженеров и специалистов по качеству.
Подбирать обучение лучше по функции сотрудника, а не только по названию отдела. Основные программы инженерного профиля собраны на странице «Машиностроение».
Частые вопросы
Нужно ли инженеру по качеству разбираться в метрологии?
Да, в объеме своих функций. Без понимания пригодности средств измерений, погрешности и правил выполнения измерений невозможно надежно оценивать соответствие продукции требованиям.
Достаточно ли обучать только сотрудников ОТК?
Нет. На качество влияют конструкторы, технологи, наладчики, операторы, мастера и сотрудники, принимающие решения по несоответствующей продукции. Для каждой роли глубина подготовки различается.
Какие статистические методы нужны в первую очередь?
Обычно начинают с анализа частоты дефектов, диаграммы Парето, динамики показателей, контрольных карт и причинно-следственного анализа. Набор методов следует подбирать под реальные данные и задачи предприятия.
Что важнее: финальный контроль или контроль процесса?
Они решают разные задачи. Финальная приемка подтверждает соответствие готового изделия, а операционный контроль позволяет раньше заметить нестабильность и уменьшить объем брака.